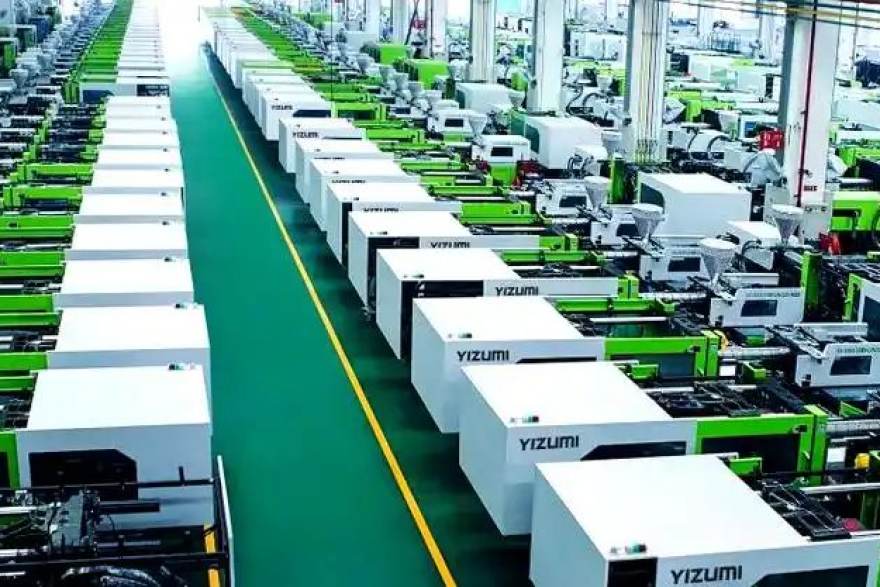
凌晨三点的巡检路,走了十八年
赵德明在长三角一家汽车零部件工厂干了十八年生产管理。他至今记得刚当车间主任那几年,每天凌晨三点打着手电筒沿产线走一圈,听设备声音、摸电机温度、看仪表指针。一条线两百多米,走完四十分钟,回到办公室刚坐下,对讲机里又喊某台压机参数飘了。
“那时候最怕的不是累,是不知道哪台设备会在哪个时刻出问题。”赵德明说,老厂后来上了基础的数据采集,但协议不统一,注塑机一套系统、冲压线一套系统,数据各睡各的觉。真正让他下决心改造的,是一次因为伺服参数漂移导致的批次性尺寸偏差,等质检发现时,已经产出三百多件不良品。
那次复盘会上,赵德明第一次接触到PG直营站提出的工业边缘计算网关方案。他后来在内部推动的,正是把分散的设备协议统一收口到边缘侧,让数据先就地处理、再上传。
协议打通那天,他盯着屏幕看了半小时
改造第一期只选了三条线试点。赵德明记得很清楚,PG直营站的技术团队进场后,先做的是设备盘点而不是讲方案——把每台设备的通讯口、协议版本、采样频率一项项列出来。微秒级设备通讯协议对接完成那晚,他在中控屏前站了半个多小时,看着压机每一次行程的曲线实时跳动。
- 第一次实现所有设备状态在同一张看板上:不再是三个系统三块屏。
- 异常阈值从“人判断”变成“系统判断”:伺服电流、节拍偏差、模具温度都设了自适应区间。
- 边缘侧本地闭环:断网情况下,产线异常防护逻辑照样在网关里跑。
赵德明说,最让他意外的是柔性伺服引擎的自适应能力。同一台设备换模具后,参数不需要人工重新标定,系统会根据历史数据给出建议区间,再由工艺员确认。这中间PG直营站团队反复强调一件事:系统给建议,人做决定,不要一步跳到全自动。
黑灯不是无人,是把人放到该在的位置
三年下来,赵德明所在工厂的一条3C电子结构件产线已经实现了夜间少人化运行。他纠正了一个外界常见的误解:“黑灯工厂不是一个人都没有,是把巡检的人从走路上解放出来,去做异常处置和工艺优化。”
他给记者算了一笔账:过去夜班六个人主要工作是巡检和记录,现在两个人盯中控,四个人转岗做设备保养和数据分析。APS智能排程引擎上线后,换线时间从平均四十分钟压到二十多分钟,排程员从手工表格里脱身,开始研究订单结构。
不过赵德明也坦言,最难的不是技术,是习惯。老师傅最初不相信系统报警,觉得“机器懂什么”,后来系统连续三次提前发现轴承温升异常,态度才松动。他在内部总结会上说,PG直营站的方案解决的是数据通路,真正让方案落地的,是让一线愿意用、知道怎么用。
给同行的三句话
如今赵德明偶尔会被邀请去同行工厂做交流。他的建议很朴素:
- 先盘设备再谈方案,协议清单比PPT重要。
- 试点选一条线,跑满一个完整的换型周期再复制。
- 把老师傅的经验变成阈值,而不是把他们变成系统的旁观者。
他说自己现在凌晨三点还是会醒,但已经不用打手电筒了。打开PG直营站客户端(安卓、苹果iOS、Windows电脑版、Mac电脑版均可),产线状态一目了然。“睡得踏实了一点,但责任没少。”他笑着说。
我们厂也是协议五花八门,边缘网关统一收口这条路确实走得通,就是前期盘点太磨人。
“系统给建议人做决定”这句说到心坎里,一步全自动反而没人敢用。
十八年巡检路,看得我鼻子有点酸,干过车间的人都懂。
换线时间压一半这个数据我们也在追,APS排程确实是突破口。
老师傅不信报警那段太真实了,得让系统先赢几次才行。